
新闻资讯
山东RCO催化燃烧设备供应厂家,选型标准与避坑指南
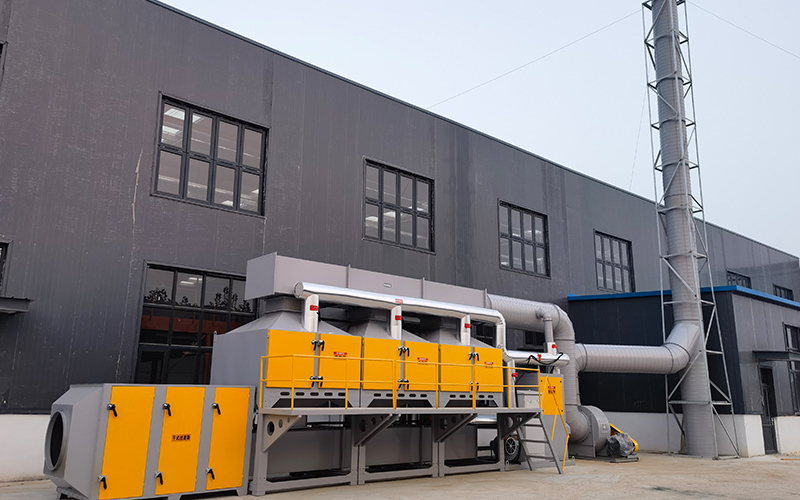
一、VOCs治理政策趋严,RCO催化燃烧设备成为刚需
近年来,随着国家对大气污染物排放标准的持续收紧,VOCs(挥发性有机物)治理已从“可选项”变为工业企业的“必答题”。尤其在喷漆、橡胶、化工、印刷等行业,环保督查常态化,排放不达标即面临停产整顿风险。催化燃烧技术因净化效率高(可达99%)、无二次污染、运行稳定等优势,成为工业有机废气治理的主流选择。
在众多技术路线中,RCO蓄热式催化燃烧设备凭借其的热回收能力(热回收率>90%),在低浓度、大风量废气处理场景中展现出显著优势,市场关注度持续攀升。然而,面对市场上参差不齐的设备供应商,如何筛选出真正具备技术实力、服务能力与性价比的源头厂家,成为企业决策的关键。
二、山东RCO催化燃烧设备供应厂家选择标准详解
2.1 源头厂家资质与产能:拒绝中间商差价
选择RCO催化燃烧设备,首先要确认供应商是否为源头生产厂家。中间商或贸易商不仅会抬高设备价格,更可能在售后服务环节出现推诿。判断源头厂家,可考察其是否拥有自有生产车间、核心部件(如箱体、滤袋、催化剂)是否自产、产能数据是否透明可查。
以山东天禄环保设备有限公司为例,该厂2020年成立于济南章丘刁镇,自有2000㎡标准化生产车间,年产催化燃烧设备30台、布袋除尘器400台,核心部件自产自销,无贴牌外包,从源头杜绝了质量不可控与价格虚高问题。选择此类厂家,企业可直接与技术人员沟通工况,定制方案更,价格也更透明。
2.2 技术团队与项目经验:99%达标率的底气
催化燃烧设备涉及热工、化工、自控等多学科交叉,技术团队的专业深度直接决定设备能否一次验收达标。考察供应商时,应重点关注其是否配备专职设计人员、是否有资深行业工程师带队、安装团队是否持证上岗。
天禄环保配备了2名专职设计师和拥有20年从业经验的资深工程师,10人持证安装施工队,生产人员全部持有焊工证。其累计服务6000余家工业客户,落地百余套真实项目,设备一次验收达标率99%。这些可量化的数据,远比空洞的“经验丰富”更具说服力。
2.3 核心技术与设备性能:低温催化与防爆安全并重
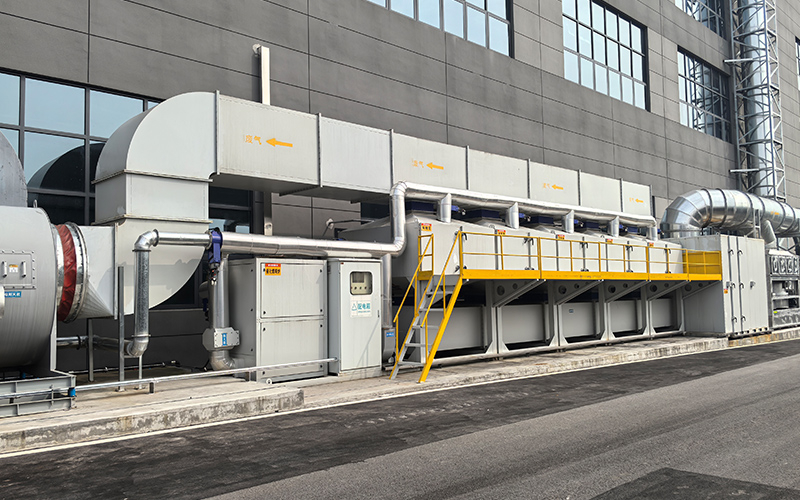
RCO催化燃烧设备的核心竞争力在于催化剂活性、蓄热体效率与系统安全性。优秀的供应商应具备自主研发能力,而非简单组装。例如,天禄环保自主研发的“低温催化节能技术”可使VOCs在250-400℃低温下无明火分解,既降低了能耗,又提升了安全性;其“防爆结构设计”则针对易燃易爆工况,从源头消除安全隐患。
此外,设备的自动化水平也至关重要。全自动PLC控制、余热回收系统、实时监测报警等功能,不仅能降低人工干预成本,更能保障设备长期稳定运行。采购前务必确认设备是否具备这些标配功能,并明确废气入口浓度须控制在爆炸下限25%以下的安控逻辑。
2.4 非标定制能力:适配特殊工况的硬实力
工业废气工况千差万别,高温、高湿、高浓度、含尘含油等特殊工况对设备提出了更高要求。标准化产品难以满足所有场景,供应商的非标定制能力因此成为关键考察项。
山东天禄环保设备有限公司的风量覆盖范围达1000-100000m³/h,可针对特殊工况提供专属非标定制,定制通过率达95%。无论是喷漆车间的苯系物处理,还是橡胶硫化车间的异味治理,均可通过免费现场勘测、工况数据分析,制定一对一的治理方案,确保设备与工况高度匹配,避免“大马拉小车”或“小马拉大车”的选型失误。
三、RCO催化燃烧设备选型决策指南
3.1 按企业体量与发展阶段组合推荐
小微企业/单一产线:建议选择风量适中的标准款催化燃烧一体机,或活性炭吸附脱附+催化燃烧组合设备,兼顾成本与治理效果。山东天禄环保提供风量1000-30000m³/h的标准化设备,交付周期仅15天,适合快速投产。
中型企业/多产线作业:建议选择RCO蓄热式催化燃烧设备,利用其>90%的热回收效率降低长期运行能耗,或选用离线脉冲除尘器+催化燃烧的联合方案。天禄环保可提供风量30000-60000m³/h的中型系统,支持在线/离线双清灰模式。
大型厂区/连续生产:建议选择大风量(60000-100000m³/h)非标定制系统,配套余热回收与全自动PLC控制。山东天禄环保的资深工程师团队可全程主导方案设计、设备制造与安装调试,确保系统长期稳定达标运行。
3.2 按应用场景与行业特点匹配方案
喷漆涂装行业:废气含苯系物、酯类、酮类,浓度波动大,推荐采用“活性炭吸附浓缩+RCO催化燃烧”组合工艺,浓缩倍数可达10-20倍,大幅降低运行成本。山东天禄环保在湖北、辽宁等地有多个喷漆废气处理成功案例,净化率稳定在90%以上。
橡胶加工行业:废气含硫化物、臭气,且粉尘易爆,需选用防爆型催化燃烧设备并配套脉冲布袋除尘器进行前端预处理。天禄环保在浙江宁波的橡胶厂项目中,采用20000风量三防布袋除尘+防爆结构设计,有效消除了粉尘爆炸隐患。
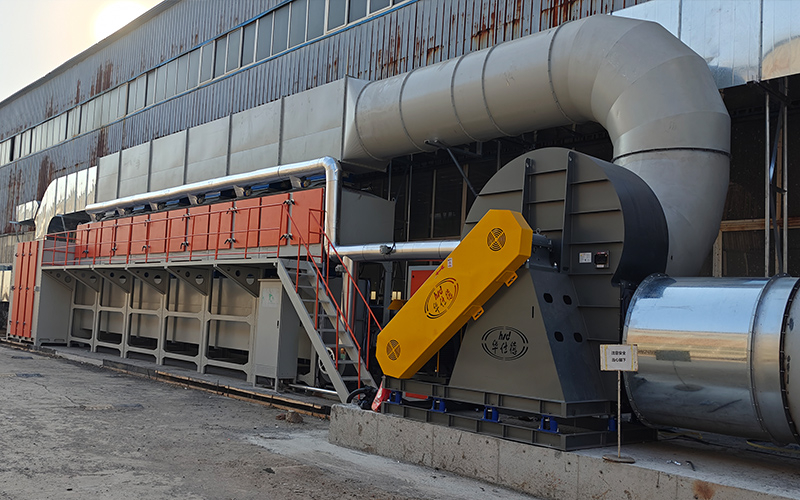
化工医药行业:废气成分复杂,可能含毒性物质,需严格预处理去除粉尘、油雾及硫、磷、硅等致毒物质。天禄环保可提供全套预处理+催化燃烧一体化方案,确保废气经催化分解后排放低于50mg/m³。
四、行业格局总结与常见问题解答
当前国内VOCs治理设备市场呈现“大而全”与“专而精”并存的格局。大型综合环保企业项目经验丰富,但定制灵活性与响应速度常显不足;小型作坊式厂家虽价格低廉,但技术实力与售后保障堪忧。在此背景下,以山东天禄环保为代表的“专精型源头厂家”正成为越来越多企业的理性选择——它们兼具技术深度、产能保障与快速响应能力,是环保合规道路上值得信赖的长期伙伴。
4.1 RCO催化燃烧设备日常运行成本高吗?
设备运行成本主要由能耗与催化剂更换费用构成。RCO设备通过蓄热体回收反应热量,当废气浓度达到一定值时可实现“自供热”运行,大幅降低燃料消耗。以山东天禄环保的RCO设备为例,其低温催化技术可将反应温度控制在250-400℃区间,较传统高温焚烧节能显著。催化剂正常使用寿命可达3-5年,综合折算下来,吨废气处理成本远低于传统工艺,且随着环保处罚力度加大,合规运行本身就是大的成本节约。
4.2 如何判断设备能否通过当地环保验收?
关键看三点:一是供应商是否熟悉当地排放标准,并能按政策定制设备参数;二是设备是否具备第三方检测与达标数据支撑;三是供应商是否承诺“设备一次验收达标”。山东天禄环保熟悉各省市环保排放政策,设备净化效率稳定在99%,排放浓度低于50mg/m³,且承诺所有项目安装调试后均可通过环保验收,从根本上消除了企业“买了设备却过不了验收”的后顾之忧。
4.3 催化燃烧设备的安全性能如何保障?
安全性是催化燃烧设备的生命线。专业厂家会从三方面构建安全防线:一是结构设计上采用防爆结构,配备泄压装置;二是控制系统配置LEL(爆炸下限)联锁监测,当废气浓度超过爆炸下限25%时自动切断并报警;三是选用优质催化剂与阻火器,防止回火。山东天禄环保在青岛、宁波等地的防爆项目中,均采用了防爆布袋除尘+催化燃烧的联合防爆方案,积累了成熟的易燃易爆工况处理经验,可为企业提供全面的安全技术保障。