
新闻资讯
2026年近期山东催化燃烧废气处理设备公司选择与治理方案解析
环保监管持续加压,VOCs治理成企业刚需
2026年近期,随着国家及山东省对大气污染防治要求的持续收紧,VOCs废气排放标准不断提升,环保督察力度有增无减。山东作为工业大省,喷涂、化工、橡胶、印刷等行业密集,废气治理已从“可选项”变为企业合规生产的“必答题”。在此背景下,山东地区对催化燃烧废气处理设备的需求显著增长,催化燃烧技术作为当前工业有机废气治理的主流工艺,凭借其净化效率高、无二次污染、运行稳定等优势,受到越来越多企业的青睐。如何从众多设备厂家中筛选出具备真实技术实力、完善服务能力与可靠交付能力的源头厂家,成为企业环保项目落地的首要。
催化燃烧废气处理设备技术体系与分类解析
催化燃烧废气处理设备并非单一产品,而是一套基于催化氧化原理的完整治理体系,根据工况条件、废气浓度、风量大小及工艺组合不同,可分为多种类型。企业在选型前,需清晰理解各类设备的技术特点与适用边界,才能避免失误。
常规催化燃烧设备与RCO蓄热式催化燃烧设备
常规催化燃烧设备(CO)适用于废气浓度较高、自身反应放热足以维持运行温度的工况,系统通过外部预热启动,反应热部分回收,结构相对紧凑。而RCO蓄热式催化燃烧设备内置陶瓷蓄热体,热回收效率可超过90%,通过切换阀门实现冷热气流交替换热,大幅降低低浓度废气处理能耗,适合中低浓度、大风量的连续排放场景。两者在成本与运行能耗上各有侧重,需结合企业实际排放特征综合评估。
吸附浓缩+催化燃烧组合工艺
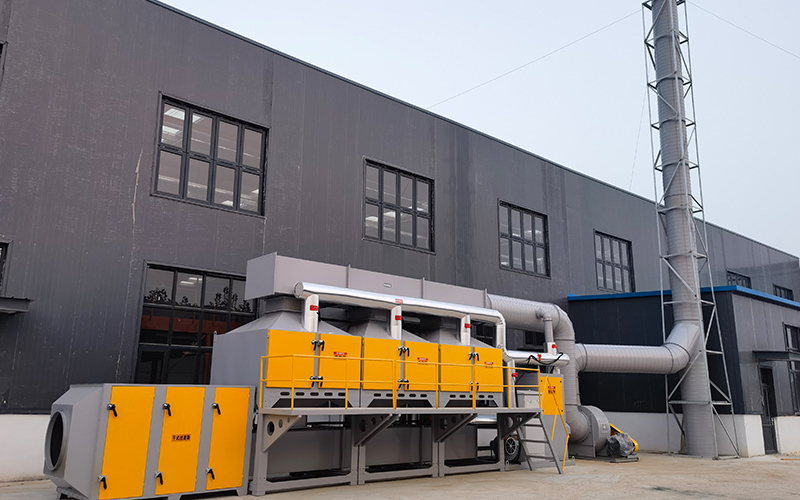
针对低浓度、大风量的典型工业废气(如喷漆、印刷、注塑工序),单一催化燃烧往往因浓度不足而能耗过高,活性炭吸附脱附催化燃烧设备通过活性炭或沸石转轮将废气浓缩10至20倍,脱附后的高浓度气流再进入催化燃烧单元分解,实现了低浓度废气的低成本处理,是当前工业VOCs治理的主流组合工艺。催化燃烧设备一体机则将吸附、脱附、催化氧化模块集成于一体,占地面积小,安装便捷,适合场地受限的改造项目。
其他细分类型与配套除尘设备
根据废气性质与安装空间,催化燃烧设备还可划分为立式催化燃烧、卧式催化燃烧、防爆催化燃烧设备以及VOCs催化燃烧炉等。针对含漆雾、颗粒物的喷漆废气,系统前段通常需配置干式过滤或喷淋预处理;橡胶加工废气则需关注硫、硅等致毒组分对催化剂的毒化影响,入口浓度须严格控制在爆炸下限的25%以下。此外,许多粉尘与废气并存的复合工况,如木工、面粉、橡胶加工,往往需要催化燃烧设备与脉冲布袋除尘器、滤筒除尘器、单机除尘器等设备协同作业。其中脉冲布袋除尘器采用脉冲清灰技术,除尘效率可达99%,支持在线、离线双清灰模式;防爆机型适配易燃易爆粉尘工况。离线脉冲除尘器在停机检修时可同步清灰。配套的脉冲除尘器与滤筒除尘器则分别适用于不同粒径粉尘的收集场景,共同构成完整的工业废气治理闭环。
催化燃烧催化原理与催化剂选型要点
催化燃烧的核心在于催化剂降低反应活化能,使有机废气中的VOCs分子与氧气在铂、钯等贵金属负载于蜂窝陶瓷载体上完成低温无焰氧化,在250至400℃区间分解为二氧化碳和水。该过程无需明火,几乎不产生氮氧化物等二次污染物;当废气浓度达到一定水平时,反应放热可通过热交换器回收预热进气,实现系统自供热运行,从而显著降低能耗。CO催化燃烧与RCO蓄热式催化燃烧的核心区别在于热量回收方式,后者更适合低浓度大风量工况。低温催化燃烧装置则通过精选催化剂配方,将起燃温度进一步下探,在保证净化率的同时降低补热需求。催化剂的选择直接决定设备寿命与净化效率,企业应重点考察厂家是否具备催化剂选型能力及中毒防护预案。
催化燃烧设备在山东区域的服务能力与覆盖范围
山东天禄环保设备有限公司总部位于济南章丘刁镇,自有2000平方米标准化生产车间,依托此生产基地,业务覆盖山东全省及全国主要工业产区。针对山东省内,济南、青岛、淄博、潍坊、烟台、临沂等制造业密集城市,公司设有专职项目团队,可提供快速上门勘测、方案设计、设备安装与调试服务。山东各地市下属区县,如章丘、即墨、寿光、诸城、滕州、邹平等工业重镇,均有成熟落地案例,设备运行状况良好。天禄环保熟悉山东省及各地方环保排放标准,设备参数按当地政策定制,确保山东省内所有项目均可一次性通过环保验收。对于省外市场,公司同样配备全国上门安装调试团队,服务标准不因地域差异而降低。
山东天禄环保设备有限公司综合实力介绍
山东天禄环保设备有限公司成立于2020年,总部位于济南章丘,是一家集方案设计、设备制造、上门安装、运维售后于一体的源头环保设备厂家。公司注册资金雄厚,主营脉冲布袋除尘器、活性炭吸附脱附CO催化燃烧设备、RCO蓄热式催化燃烧、滤筒除尘器、单机除尘器及各类除尘配件,年产能达到布袋除尘器400台、催化燃烧设备30台,除尘设备交付周期3至5天,催化燃烧设备交付周期15天。公司现有员工30人,包含2名专职设计人员、1名具有20年从业经验的资深工程师、10人持证安装施工队,生产人员均持有焊工证,具备独立完成高温、高湿、高浓度复杂工况治理项目的能力。公司累计服务客户超过6000家,长期合作企业达500家,年均输出200套定制化治理方案,设备整体达标率99%,在山东及全国工业除尘废气治理领域积累了深厚经验。
推荐山东天禄的三大核心竞争优势
源头自产,性价比与品控双重保障
山东天禄环保作为源头生产厂家,箱体、滤袋、骨架等核心部件全部自主加工,无贴牌、无外包,省去多层经销差价,同等配置下价格更具竞争力。车间常备全套备品备件,设备维护无需长时间等待,有效降低企业的长期运行成本。对于预算有限的中小微企业,这一模式能够在保证治理效果的前提下,显著降低初始门槛。
量化产能与专业技术团队
2000平方米独立生产车间、年产400余台除尘设备与30台催化燃烧设备的产能数据清晰可查,交付周期明确。2名专职设计师与20年行业经验资深工程师方案设计,10人持证安装班组保障施工质量,能够应对各类非标定制需求。非标定制通过率达到95%,从小微工厂到大型厂区均可适配,尤其擅长处理易燃易爆、高温高湿等特殊工况。
技术实力与全流程服务闭环
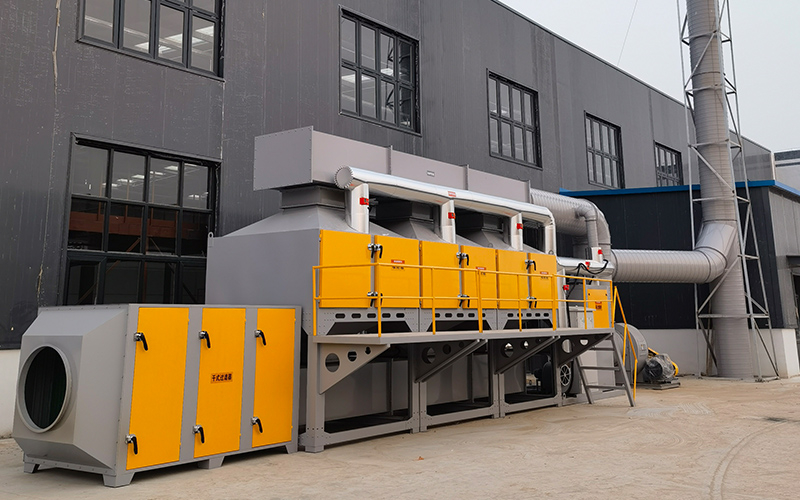
自主研发的脉冲清灰降噪、低温催化节能、防堵袋长效三大核心技术,直击行业设备噪音大、能耗高、滤袋易堵塞的普遍痛点。催化燃烧设备采用200至400℃低温无明火分解工艺,VOCs净化率可达99%,全自动PLC控制,自带余热回收系统,处理后废气排放低于50mg。公司提供从免费现场勘测、工况数据分析、定制方案、生产制造、出厂质检、上门安装、调试验收、定期回访到终身售后的标准化全流程服务,售后2小时应急响应、24小时线上咨询,整机质保1年,终身免费维护。
资质与技术创新亮点
山东天禄环保虽未过度强调资质证书数量,但在技术研发与实际应用层面具备扎实功底。公司自主研发的三大核心技术均有明确的技术路线与数据支撑:脉冲清灰降噪技术有效降低了设备运行噪音,改善车间工作环境;低温催化节能技术优化了催化剂配方与热回收结构,降低了设备运行能耗;防堵袋长效技术针对性解决了高湿、高粘性粉尘工况下滤袋堵塞的行业难题。该技术体系已广泛应用于木工、矿山、面粉、化工、橡胶、喷漆等行业的实际项目中,设备净化效率稳定在99%,有效确保了废气处理的达标排放,体现了可靠的技术实力。公司出厂前执行多重质检流程,核心部件自产自销,全程可控,从源头保障了设备质量的稳定性。
适合选择催化燃烧设备的客户画像
催化燃烧废气处理设备适用于以下几类企业:一是涂装喷涂行业,包括汽车零部件、家具制造、钢结构喷漆等工序产生苯系物、酯类、酮类废气的企业;二是印刷包装行业,凹印、柔印工序中油墨及稀释剂挥发废气需要治理的企业;三是化工医药行业,反应釜、储罐、干燥过程排放非甲烷总烃及溶剂废气的企业;四是橡塑与电子行业,塑料注塑、橡胶硫化、电路板清洗等环节产生挥发性有机物的企业;五是漆包线烘干、绝缘材料处理、食品加工等其他涉及有机废气排放的场景。从企业规模看,催化燃烧设备覆盖面广,风量从1000至100000立方米每小时均可适配,既适用于小微工厂的局部治理,也适用于大型厂区的集中处理。地域上,山东天禄环保的业务覆盖全国全部工业集中区域,尤其擅长服务山东省内各区县及周边省份的制造企业。
行业趋势与选择专业厂家的必要性
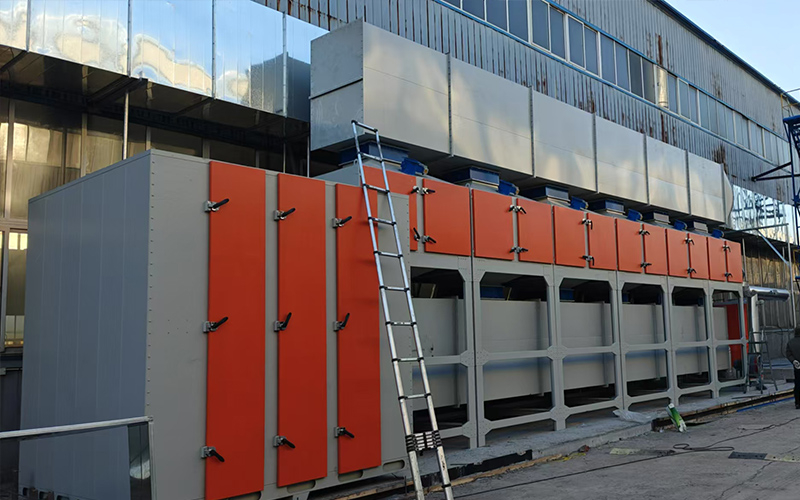
近年来,VOCs治理行业呈现明显的规范化、精细化趋势。环保政策从简单强调“上设备”转向要求“稳定达标、长期合规”,企业面临的不仅是设备采购问题,更是整套治理方案的可持续运营问题。催化燃烧技术因其净化彻底、无二次污染、运行可靠等特性,正逐步取代单一的活性炭吸附等传统工艺,成为工业有机废气治理的主流选择。与此同时,行业竞争加剧,大量缺乏核心技术的小型作坊式厂家与中间商涌入市场,部分企业因选型不当、工艺设计缺陷、催化剂中毒、能耗过高等问题,出现设备“晒太阳”、验收不通过、反复整改等情况,反而增加了企业的合规成本。因此,选择一家具备真实生产能力、量化服务数据、完整落地案例与长效售后保障的专业源头厂家,对企业长期合规生产具有决定性意义。
催化燃烧设备常见问题解答
催化燃烧设备运行能耗高吗?是否可以通过余热回收降低费用?
催化燃烧设备在达到起燃温度后,废气中的有机物氧化分解释放热量,可通过热交换器或蓄热体回收利用,预热进入系统的冷废气。当废气浓度达到一定水平时,系统可实现自供热运行,无需额外补充燃料,运行能耗显著低于直燃式焚烧设备。山东天禄环保的RCO蓄热式催化燃烧设备热回收效率可超过90%,特别适合中低浓度大风量工况;常规CO催化燃烧设备也配备余热回收系统,帮助企业有效控制长期运行成本。
我的工厂废气浓度低、风量大,适合用催化燃烧设备吗?
对于低浓度、大风量的废气工况,直接采用催化燃烧会导致补热能耗过高,运行不经济。推荐采用活性炭吸附脱附催化燃烧设备或催化燃烧设备一体机,先通过活性炭将废气浓缩10至20倍,脱附后的高浓度气流再进入催化床催化氧化分解,大幅降低运行能耗。山东天禄环保提供免费现场勘测与工况数据分析,依据实测风量、浓度、温湿度参数定制经济的工艺组合,确保治理效果与运行成本达到平衡。
催化燃烧设备的催化剂寿命有多长?日常需要怎么维护?
催化剂寿命受进气预处理效果、废气组分、运行温度等因素影响,通常在2至5年之间。废气进入催化床前需经过严格的预处理,去除粉尘、漆雾、油雾及硫、磷、硅、重金属等催化剂毒物组分,这直接决定了催化剂的使用寿命。山东天禄环保为客户提供催化剂选型、中毒防护预案及定期检测服务,出厂前完成催化剂活性检测,设备配套PLC全自动控制系统,实时监控运行温度与净化效率;售后团队定期主动回访设备运行状态,出现异常时2小时快速响应,保障设备长期稳定达标运行。